


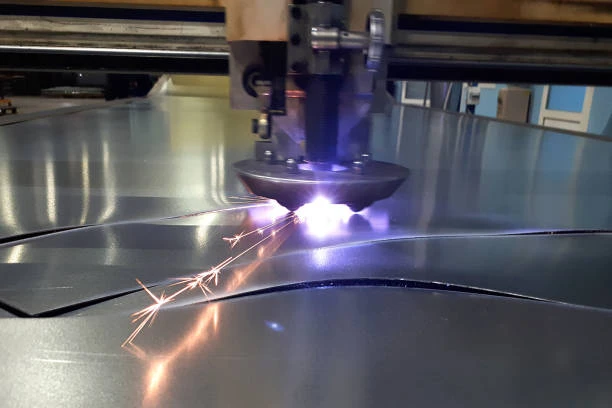
Ilaserskæringbehandling, kollimeringen af laserskærehovedet udstedt af laseren og fokuseringslinsen konvergerer til et punkt (fokus), skal operatøren sikre, at den behandlede laserstråle er i midten af dysen og justere dyseafstandspladen
Afstanden af materialets overflade (afhængigt af pladens tykkelse), højtryksgas udsendes ved dysen, og laserstrålen bruges til at fuldføre skæreoperationen. Årsagerne til dens fiasko er som følger:
1. Indvirkningen af skærehastighed på skærekvalitet
For en given lasereffekttæthed og materiale er skærehastigheden i overensstemmelse med en empirisk formel, så længe den er over den nationale værdi, er materialets skærehastighed proportional med lasereffekttætheden, det vil sige at øge effekttætheden kan forbedre skærehastigheden. Den effekttæthed, der henvises til her, er ikke kun relateret til laserudgangseffekten, men også til strålekvalitetstilstanden. Derudover har egenskaberne ved strålefokuseringssystemet, det vil sige størrelsen af stedet efter fokusering, også stor indflydelse på laserskæring.
Skærehastigheden er omvendt proportional med densiteten (specifik vægt) og tykkelsen af det materiale, der skæres. Mens andre parametre forbliver konstante, er de faktorer, der forbedrer skærehastigheden:
① Øg effekten (inden for et bestemt område, såsom 500 ~ 2 000W);
② Forbedre lystilstanden (såsom fra høj tilstand til lav tilstand indtil TEM00):
③ Reducer størrelsen af fokuseringspunktet (såsom brug af linsefokusering med kort brændvidde, brug af et asfærisk fokuseringsspejl):
Skæring af materialer med lav indledende fordampningsenergi (såsom plast, plexiglas osv.): Skær materialer med lav densitet (såsom hvidt fyrretræ osv.); Skær tyndt materiale.
Specielt for metalmaterialer kan laserskæringshastigheden i det tilfælde, hvor andre procesændringer forbliver konstante, have et relativt justeringsområde og stadig opretholde en tilfredsstillende skærekvalitet, som er lidt bredere end den tykke del ved skæring af tyndt metal. Nogle gange vil den langsomme skærehastighed også bevirke, at ablationsoverfladen af det smeltede materiale bliver udledt, hvilket gør sektionen meget ru.
2. Indflydelsen af salgsargumentets positionsjustering på skærekvaliteten
Fordi lasereffekttætheden har stor indflydelse på skærehastigheden, er valget af linsens brændvidde et vigtigt spørgsmål, spotstørrelsen efter laserstrålen er fokuseret er proportional med linsens brændvidde, og spotstørrelsen efter strålen er fokuseret af den korte brændvidde linsen er meget lille, er effekttætheden uden for det bedste punkt meget høj, hvilket er meget gavnligt for materialeskæringen: men dens ulempe er, at dybden er meget kort, justeringsmarginen er lille, og kvaliteten er meget lav. Generelt mere velegnet til højhastighedsskæring af fuldt materiale. Fordi den lange brændvidde gennem stiften har en bred brændvidde, så længe den har tilstrækkelig effekttæthed, er den mere velegnet til at skære tykke emner.
Efter at have bestemt, hvilken brændviddelinse der skal bruges, er placeringen af fokus i forhold til overfladen af emnet særlig vigtig for at sikre kvaliteten af snittet. På grund af den højeste effekttæthed ved fokus er fokuspositionen i de fleste tilfælde lige ved overfladen af emnet, når der skæres, eller lidt under overfladen. Gennem hele skæreprocessen er det en vigtig forudsætning for at opnå stabil skærekvalitet at sikre, at fokus er placeret i forhold til emnet. Nogle gange, på grund af dårlig afkøling og varme i byggearbejdet, ændres brændvidden, hvilket kræver rettidig justering af fokuspositionen.
Når fokus er i den bedste position, er slidsen den mindste, effektiviteten er den højeste, og den bedste skærehastighed kan opnå de bedste skæreresultater. I de fleste applikationer er strålesamlingspunktet justeret til lige under dysen. Afstanden mellem dysen og emnets overflade er generelt omkring 1,5 mm.

3. Påvirkningen af hjælpegastryk på skærekvaliteten
Generelt kræver materialeskæring brug af hjælpegasser, og problemet involverer hovedsageligt typen og trykket af hjælpegasser. Normalt udsendes hjælpegassen koaksialt med laserstrålen, hvilket beskytter linsen mod forurening og blæser bundslaggen af skæreområdet væk. For ikke-metalliske materialer og partielle metalliske materialer bruges trykluft eller seksuel gas til at fjerne smeltende og fordampende materialer, mens overdreven forbrænding i skærezonen hæmmes. Til det meste metallaserskæring bruges aktiv gas (hovedsageligt 02) til at danne en oxidativ eksoterm reaktion med varmt metal, og denne del af den ekstra varme kan øge skærehastigheden med 1/3~ 1/2. Under forudsætningen om at opretholde hjælpegassen er gastrykket en meget vigtig faktor. Ved skæring af tynde materialer med høj hastighed kræves der højt gastryk for at forhindre bagsiden af snittet i at klæbe til slaggen. Når materialetykkelsen øges, eller skærehastigheden er langsom, reduceres gastrykket passende, for at forhindre plastikskæret, er det også bedre at skære med lavere gastryk. Laserskæringspraksis viser, at når hjælpegassen er 02, har dens renhed en væsentlig indflydelse på skærekvaliteten. En reduktion på 2 procent i renhed reducerer skærehastigheden med 50 procent og resulterer i en betydelig forringelse af kvaliteten af skæringen.
Kontakt information:
Hvis du har nogle ideer, er du velkommen til at tale med os. Uanset hvor vores kunder er, og hvad vores krav er, vil vi følge vores mål om at give vores kunder høj kvalitet, lave priser og den bedste service.
 Email:info@loshield.com
 Tlf.:0086-18092277517
 Telefax: 86-29-81323155
 Wechat:0086-18092277517


